Die kurze Antwort
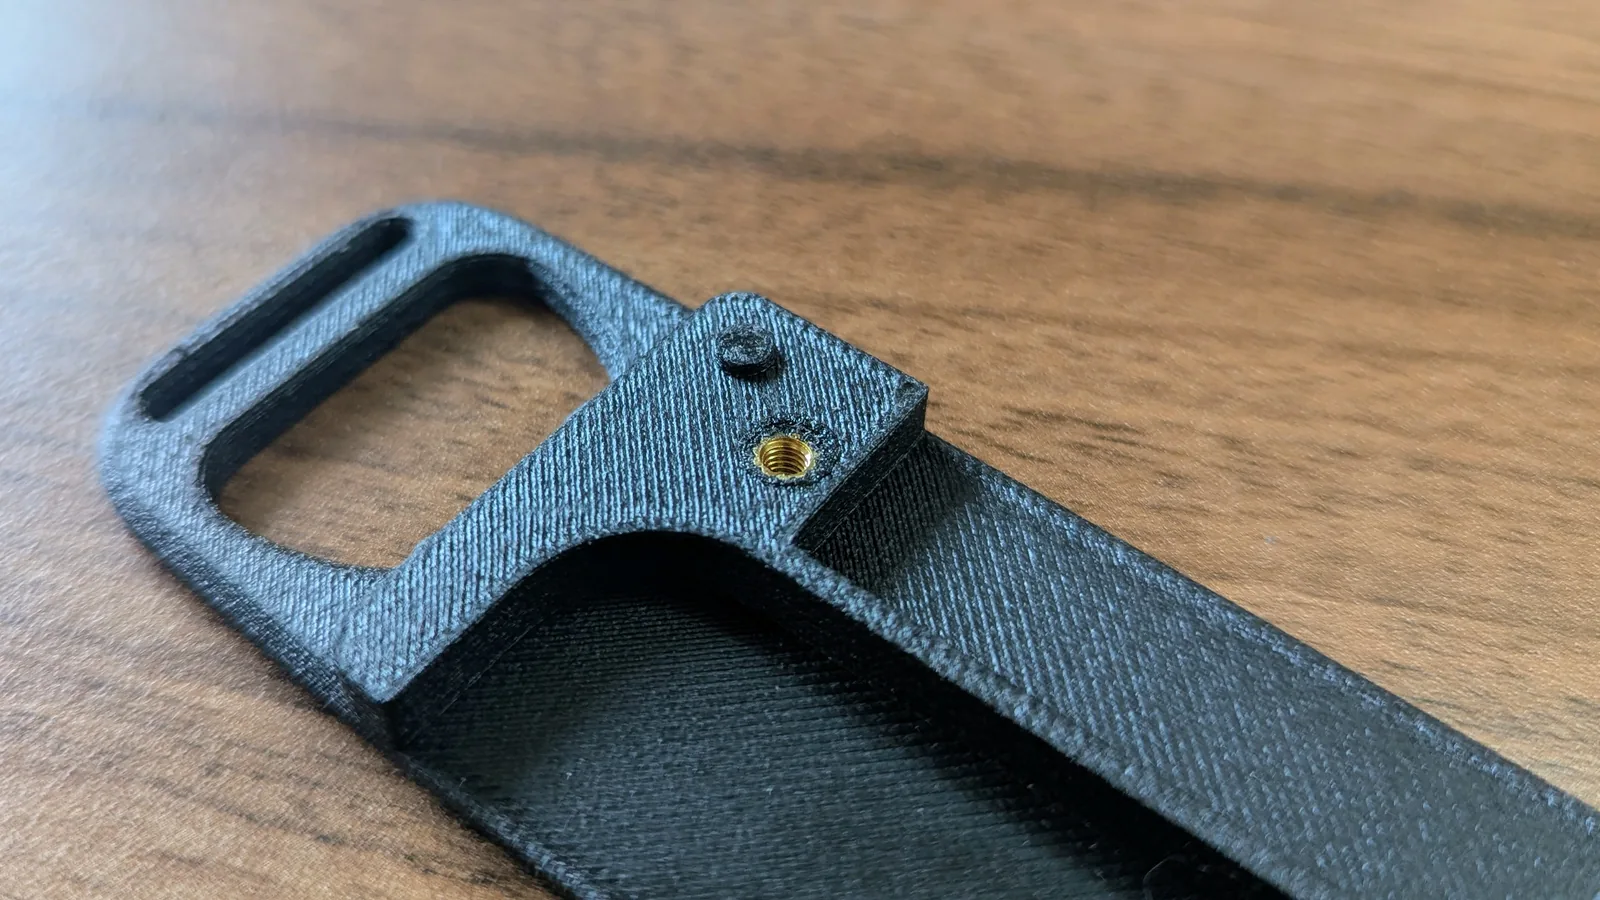
Wird das Teil einmal zusammengeschraubt und bleibt so, reicht bei Größen ab M6 ein gedrucktes Gewinde. Wird es öfter gelöst oder trägt es Last, gehört ein Gewindeeinsatz hinein, warm eingeschmolzen. Wo es wirklich zieht, führt eine durchgehende Schraube mit Mutter auf der Gegenseite an der Schwachstelle vorbei.
Entscheidend ist dabei weniger, welches Gewinde Sie wählen, als wie der Dom darum herum aussieht. Dazu gibt es Zahlen.
Warum ein gedrucktes Gewinde ausreißt
Ein Gewinde in einem gedruckten Teil liegt fast immer so, dass die Gewindegänge in den Schichtebenen liegen. Zieht die Schraube, wirkt die Last quer über die Schichtgrenzen, und genau dort ist ein gedrucktes Teil am schwächsten. Das Gewinde bricht deshalb selten ab, es schält sich heraus, Gang für Gang entlang einer Schichtgrenze.
Warum quer zu den Schichten so viel weniger geht, steht im Beitrag zur Druckrichtung. Für Gewinde ist die Folge einfach: Die Fläche, an der sich die Last verteilt, muss größer werden. Genau das leisten Einsätze.
Was gemessen wurde
Eine Untersuchung von 2025 hat drei Varianten desselben M8-Gewindes bis zum Versagen gezogen, fünf Proben je Variante.
| Variante | Bruchkraft | gegenüber gedruckt |
|---|---|---|
| Gewinde direkt gedruckt | 3,41 ± 0,26 kN | – |
| Gewindeeinsatz eingeschmolzen | 3,83 ± 0,09 kN | + 12 % |
| Drahtgewindeeinsatz (Helicoil) | 4,78 ± 0,18 kN | + 40 % |
In allen drei Fällen versagte nicht die Schraube und nicht der Einsatz, sondern das Kunststoffteil darum herum. Das ist der eigentliche Befund: Der Einsatz verlagert die Schwachstelle nach außen, er beseitigt sie nicht.
Eine Einschränkung, die man kennen muss: Diese Werte stammen aus dem Lasersintern von PA12, nicht aus dem FDM-Verfahren. Gesinterte Teile sind gleichmäßiger aufgebaut als gedruckte. Die Reihenfolge der drei Varianten lässt sich übertragen, die absoluten Kräfte nicht. Für gedruckte Teile sind sie eher eine Obergrenze als eine Vorhersage.
Aus derselben Arbeit stammt eine praktische Grenze: Gewinde direkt zu drucken lohnt sich erst ab etwa M6. Darunter lassen sich die Gänge nicht genau genug abbilden.
Was für gedruckte Teile gemessen wurde
Eine Untersuchung von 2023 hat sich genau den umgekehrten Weg angesehen: nicht welcher Einsatz, sondern wie das Teil darum herum gedruckt sein muss. Warm eingebettete Metalleinsätze, quasistatisch herausgezogen, bei verschiedenen Füllgraden, Wandstärken, Schichthöhen und Düsentemperaturen.
Zwei Ergebnisse daraus sind für die Konstruktion unmittelbar brauchbar. Den größten Einfluss auf die Haltekraft hat der Füllgrad in der Fügezone, und er sollte bei 70 Prozent oder darüber liegen. Und die Wandstärke rund um das Kernloch braucht mindestens 2,4 Millimeter; mehr bringt dann kaum noch etwas.
Das ist eine gute Nachricht. Ein Teil muss nicht massiv gedruckt werden, damit ein Einsatz hält. Es genügt, den Füllgrad örtlich anzuheben und den Dom dick genug zu konstruieren.
Wie der Dom aussehen muss
Ein Hersteller von Gewindeeinsätzen gibt für gedruckte Teile folgende Auslegung an: Die massive Wand um den Einsatz sollte mindestens das Anderthalbfache des Rändeldurchmessers betragen, für die volle Haltekraft das Doppelte. Bei einem M6-Einsatz und einer 0,4-mm-Düse sind das etwa sechs Umrandungen. Der Füllgrad sollte über 50 Prozent liegen, die Schichthöhe zwischen 0,16 und 0,2 Millimetern.
Derselbe Hersteller nennt eine Zahl, die man beim Auslegen im Kopf haben sollte: Ein gedrucktes Teil erreicht mit hohem Füllgrad und ausreichender Wand etwa 70 bis 80 Prozent der Haltekraft eines spritzgegossenen Teils aus demselben Kunststoff. Wer aus einer Spritzgusszeichnung übernimmt, sollte das einrechnen.
Mehr als die Wahl des Einsatzes entscheidet in der Praxis der Durchmesser des Kernlochs, und der liegt zwischen zwei Fehlern. Ist das Loch zu groß, bleibt zu wenig Material stehen, in das sich die Rändelung eingraben kann, und die Haltekraft fällt. Ist es zu klein, schiebt der Einsatz beim Einschmelzen Material vor sich her. Das wirft sich oben um den Rand auf und lässt ihn nicht plan einsinken.
Das Verfahren verzeiht dabei mehr, als die Toleranzangaben vermuten lassen. Der Einsatz schmilzt sich seinen Weg, und kleine Abweichungen fängt der aufschmelzende Kunststoff ab. Voraussetzung ist, dass der Drucker den Nenndurchmesser überhaupt trifft. Der Einsatzhersteller nennt dafür zwei Wege: das Loch nachbohren oder den Druck so weit einregeln, dass das Maß stimmt. Ich gehe den zweiten und kalibriere jedes Filament, bevor ich damit arbeite. Nachbearbeiten muss ich die Löcher dann nicht.
Die Möglichkeiten im Überblick
| Lösung | Passt für | Grenze |
|---|---|---|
| Gewinde direkt gedruckt | ab M6, einmal montiert, geringe Last | schält beim wiederholten Lösen aus |
| Gewinde nachgeschnitten | größere Gewinde in dicken Wänden | trägt nur so viel wie der Kunststoff selbst |
| Gewindeeinsatz eingeschmolzen | der Normalfall bei mehrfacher Montage | braucht Füllgrad und Wandstärke ringsum |
| Drahtgewindeeinsatz | höchste Haltekraft im Teil | vorgeschnittenes Gewinde nötig, mehr Aufwand |
| Mutter eingelegt, Druck pausiert | wenn kein Werkzeug zur Hand ist | Mutter kann sich mitdrehen, Druck muss unterbrochen werden |
| Durchgehende Schraube mit Mutter | hohe Last, wenn beide Seiten zugänglich sind | braucht Platz auf der Gegenseite |
Wo die Belege fehlen
Für zwei Zeilen dieser Tabelle habe ich keine belastbare Untersuchung am FDM-Verfahren gefunden: für das nachgeschnittene Gewinde und für die eingelegte Mutter. Was dort steht, ist Erfahrung, keine Messung. Wenn Ihnen eine Quelle dazu bekannt ist, schreiben Sie mir gern.
Auch die Einordnung, wann sich welche Lösung lohnt, ist meine Einschätzung aus der Arbeit und keine Ableitung aus der Literatur. Die Zahlen in den Abschnitten davor sind belegt, die Empfehlungen darum herum sind es nicht.
Was ich beim Konstruieren mache
Wenn ein Teil verschraubt wird, entscheide ich das Gewinde vor der Geometrie und nicht danach. Der Dom bekommt von vornherein die Wandstärke, die der Einsatz braucht, und in der Fügezone wird der Füllgrad örtlich angehoben. Beides kostet fast nichts, wenn es von Anfang an drin ist, und lässt sich hinterher kaum nachrüsten.
Wenn Sie mir ein Teil schicken, das verschraubt wird, brauche ich drei Angaben: welche Schraubengröße, wie oft die Verbindung gelöst wird und ob die Gegenseite zugänglich ist. Aus diesen dreien fällt die Entscheidung meist von allein.
Quellen
-
Kastner,
Troschitz, Vogel, Behnisch, Gude, Modler: Investigation of the
Pull-Out Behaviour of Metal Threaded Inserts in Thermoplastic
Fused-Layer Modelling (FLM) Components, Journal of
Manufacturing and Materials Processing 7 (2023), Nr. 42,
DOI 10.3390/jmmp7010042.
Begutachtet und frei zugänglich, und die einzige der drei Quellen, die am gleichen Verfahren misst wie ich drucke. Quelle für den Füllgrad von 70 Prozent und die Wandstärke von 2,4 Millimetern. -
Śliwka,
Wójcik: Load-Bearing Assessment of Threads in 3D-Printed
Polymer Elements, Polymers 18 (2025), Nr. 112,
DOI 10.3390/polym18010112.
Begutachtet, frei zugänglich. Quelle für die drei Bruchkräfte und für die Grenze bei M6. Achtung: gemessen an lasergesinterten Teilen aus PA12, nicht an gedruckten. -
SPIROL:
How to Select a Threaded Insert for Your 3D Printed
Assembly.
Technische Veröffentlichung eines Einsatzherstellers, also eine interessengeleitete Quelle. Ich verwende daraus nur die Auslegungsangaben: Wandstärke bezogen auf den Rändeldurchmesser, Füllgrad, Schichthöhe und die 70 bis 80 Prozent gegenüber Spritzguss.
Nicht belegt sind die Zeilen zum nachgeschnittenen Gewinde und zur eingelegten Mutter, die Einordnung in der Übersichtstabelle, die Absätze zum Kernloch und der Abschnitt zum Konstruieren. Alles davon gibt meine eigene Praxis wieder.